2026-06-16 11:28
随着国内石化一体化项目、百万千瓦发电机组、三代核电、大型海水淡化工程持续落地,设备配套管板锻件逐步向大直径、超厚截面、大单件重量方向发展,直径 4000mm 以上、厚度 600mm 以上的超大型管板锻件市场需求逐年上涨。此类超大饼类锻件锻造技术门槛极高,钢锭截面大、合金成分复杂、内外冷却温差大,极易出现芯部疏松压实不足、晶粒粗细不均、锻造裂纹、流线紊乱等致命缺陷,国内具备稳定量产超大管板能力的制造企业数量有限。山西中重重工集团依托 15000 吨自由锻油压机、配套重型回转工作台、分区中心压实专用工装,深耕大型厚壁管板锻造工艺研发多年,针对大规格锻件各类锻造难点形成标准化解决方案,本文客观拆解超厚大直径管板锻造核心技术痛点,详解 “三镦三拔” 多向压实工艺核心操作要点。

超大型管板锻造***大核心难点:大截面钢锭先天偏析与芯部疏松难以彻底压实。生产直径 4000mm、厚度 800mm 管板,原始钢锭单件重量普遍达到 80-120 吨,钢锭浇筑过程中金属自然重力偏析,钢锭中心区域碳、硫、磷、合金元素富集,形成带状偏析;钢液凝固收缩产生集中疏松、微小气孔集中于钢锭芯部。若锻造变形量不足,芯部疏松无法焊合,成品运行承压时内部孔隙持续扩张,最终引发锻件内部穿透性裂纹,设备水压试验直接渗漏。常规小型管板锻造比 4-5 即可达标,厚度超 600mm 超大管板,单纯单次镦粗仅能压实表层,芯部变形量不足,是行业长期难以解决的痛点。中重重工针对性研发标准化 “三镦三拔” 复合变形工艺,强制总锻造比不低于 6:1,分阶段实现整体压实:***阶段拔长,将圆柱形钢锭沿轴向拉长,破碎铸态粗大柱状晶粒,拉开芯部封闭疏松孔隙,为后续镦粗焊合创造空间;***次镦粗压下量控制原高度 45%,压实钢锭中上部疏松;二次拔长改变金属流动方向,消除单向锻造带来的流线偏斜;二次镦粗采用宽平砧双面均匀施压,缩小钢锭径向尺寸,进一步压实中部缺陷;第三次拔长调整坯料长宽比例,适配管板圆盘成型尺寸;第三次旋压镦粗采用分区中心压实工装,从坯料外圈向中心逐步旋压,专门针对锻件最薄弱芯部区域施加大变形量,确保从表层到中心全部实现充分塑性变形,疏松、气孔完全焊合,金属流线完整连续无中断。锻造完成后每件毛坯截取中心低倍腐蚀试样,对比标准图谱核查芯部致密程度,出现中心疏松未压实的管板锻件直接回炉重锻,绝不流入热处理工序。
第二大锻造难点:大尺寸坯料锻造温度均匀性管控,冷热温差诱发锻造裂纹。超厚钢锭导热速度慢,出炉后表层快速降温,坯料芯部仍维持高温,内外温差最高可达 200℃,表层低温区域变形抗力急剧升高,锻造施压时表层产生巨大拉应力,出现表面折叠、径向微裂纹;高合金耐热钢、不锈钢坯料导热性能远差于碳钢,温度不均开裂风险提升数倍。传统单段加热工艺无法消除锭型内部温度梯度,中重重工采用阶梯升温 + 长时间保温加热体系,80 吨以上重型钢锭低温段升温速率控制≤40℃/ 小时,达到锻造温度后保温时长按截面厚度 0.65min/mm 计算,1 米厚度钢锭保温时间不低于 10 小时,依靠长时间原子扩散均匀坯料整体温度、消解铸态成分偏析。锻造过程全程红外测温,坯料表层温度低于工艺规定终锻温度立即回炉二次保温,禁止低温强行锻造;锻造工装平砧提前预热至 300℃以上,避免冷砧接触坯料瞬间局部激冷产生裂纹;旋压成型过程分多道次缓慢压下,单次压下量不超过 80mm,分散锻造应力,防止单次大压下量撕裂坯料表层。

第三大难点:大直径圆盘成型金属流动失衡,锻件平面度、圆度尺寸失控。直径 5 米级管板坯料在回转工作台旋压镦粗时,外圈金属流动阻力小、延展速度快,中心区域金属流动缓慢,极易出现外圈薄、中心凸起,锻件厚薄严重不均,后续机加工余量失衡,局部加工后剩余壁厚不满足设计承压要求;同时单边延展失衡造成锻件椭圆度超标,外圆加工余量偏差超 20mm,大幅提升机加工成本。中重重工配套定制加宽重型平砧与中心限位压实工装,旋压镦粗采用 “先外圈、后中心、多道次均匀滚压” 操作逻辑,每道旋压完成后旋转坯料 90 度,保证圆周各方向金属延展量一致;成型中段实时测量坯料厚度、直径,根据尺寸偏差调整局部压下量,自动补偿金属流动差异;最终成型后整体平整滚圆处理,将毛坯厚度公差控制 ±15mm 以内,椭圆度≤10mm,大幅降低后续数控立车加工工时,减少原材料浪费。
第四大难点:高合金材质变形抗力大,锻造载荷匹配与设备安全管控。2.25Cr-1Mo、双相不锈钢合金含量高,高温变形抗力是普通碳钢 1.4-1.8 倍,超大截面坯料锻造所需压力远超小型碳钢锻件,中小吨位油压机无法提供足够压实载荷,芯部变形量***不足。公司核心锻造设备 15000 吨自由锻油压机,额定输出载荷完全覆盖 120 吨以内各类合金钢超大管板锻造需求,设备配套实时压力、位移监测系统,每一次施压自动记录载荷曲线,针对高合金坯料降低单次压下量、增加锻造道次,缓慢施加压力,避免瞬时载荷过载损伤设备主油缸;同时优化锻造节奏,坯料高温区间集中完成主要变形,温度下降后仅做平整成型,兼顾压实效果与设备使用寿命。
第五大难点:锻后缓冷管控不当,产生巨大残余应力引发延迟裂纹。超大管板毛坯壁厚巨大,锻造完成后若直接露天快速冷却,表层快速收缩、芯部缓慢降温,形成数吨级残余内应力,锻件放置 3-7 天出现内部延迟裂纹,前期锻造工序全部作废。中重重工建立专用锻后缓冷坑,坑内填充保温石棉、石英砂,锻造高温毛坯立即转运入坑封闭缓冷,缓冷时长不低于 72 小时,让锻件表层与芯部同步缓慢降温,逐步释放锻造塑性变形产生的内应力;缓冷完成后再开展外观初检与粗探伤,排查延迟裂纹缺陷,从工艺上规避大件锻件存放开裂报废问题。
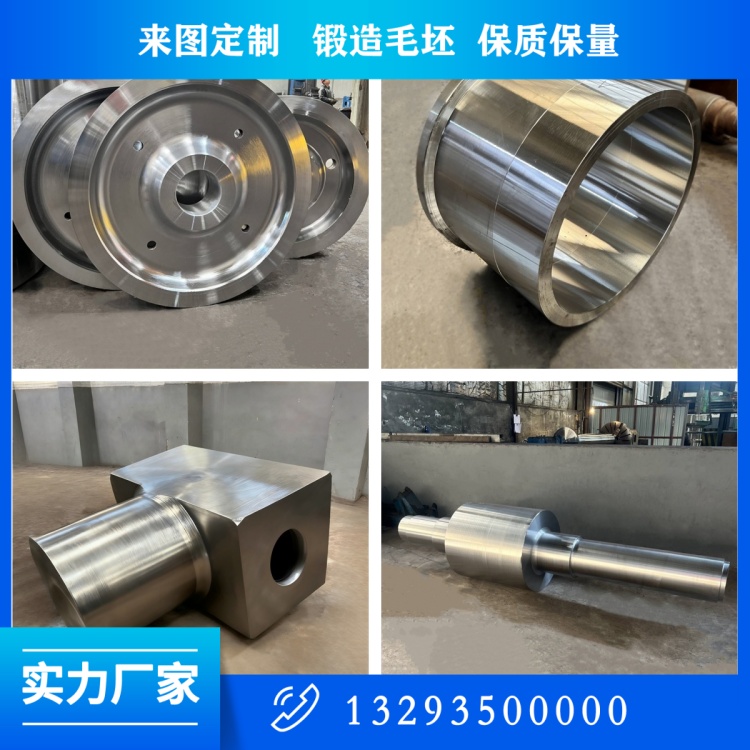
大型厚壁管板锻造是设备、工艺、操作协同的系统性工程,单一设备优势无法弥补工艺短板。山西中重重工通过多年现场工艺迭代,完善三镦三拔分区压实全套标准化操作规范,配套重型加热炉、15000 吨油压机、专用成型工装、恒温缓冷设施,稳定实现直径 6 米、厚度 1.2 米超大型管板锻件批量生产,产品探伤、低倍组织指标均达到国内一级承压锻件***水平,为大型能源成套装备国产化提供核心锻件制造支撑。