2026-06-21 11:36
管板锻件下游应用行业工况差异极大,石油化工加氢高温高压临氢、核电蒸汽发生器高安全冗余、海水淡化高氯离子腐蚀、火电锅炉高温蠕变、医药食品卫生级洁净要求,不同行业对材质、锻造工艺、热处理精度、检测等级、加工光洁度的技术指标完全不同,通用标准化管板无法适配细分行业特殊工况,强行使用会大幅缩短设备使用寿命,埋下安全隐患。

国内多数锻造企业仅能提供标准化碳钢管板毛坯,缺少针对细分行业的定制化工艺调整能力,面对核电、煤化工、海水淡化特种工况,只能照搬通用碳钢工艺,导致产品性能不达标。山西中重重工股份有限公司深耕管板定制十余年,针对石油化工、煤化工、火电核电、海水淡化、医药食品五大核心下游行业,建立专属工况工艺数据库,根据客户设备设计压力、温度、介质、安全等级,定制匹配材质、锻造变形量、专属热处理曲线、分级检测标准,可按需生产二级普通锻件、一级特种设备锻件、核电专用特种锻件、卫生级不锈钢精密管板。本文结合各行业真实工况参数,客观梳理行业核心技术痛点、定制化生产方案、落地案例指标,实事求是展现分行业定制化制造能力。
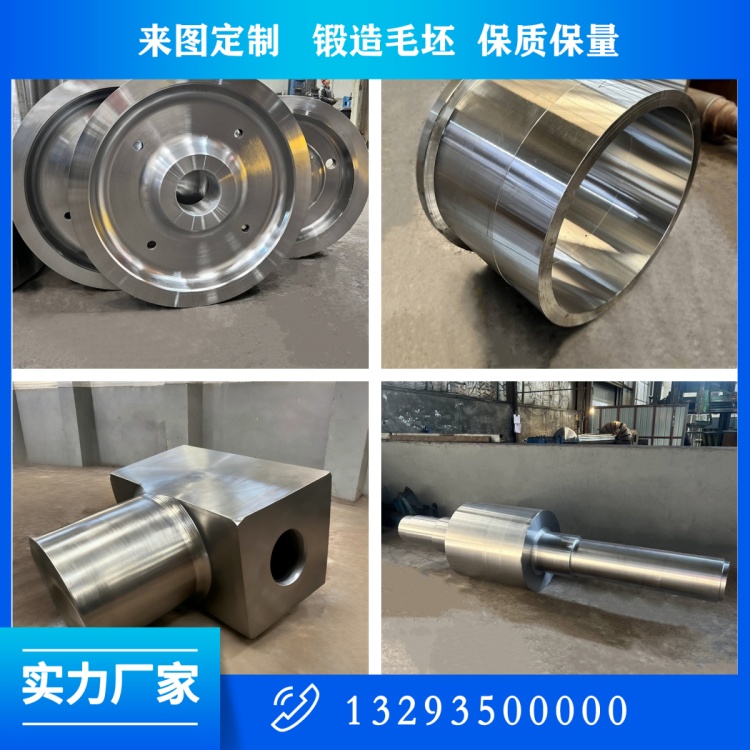
多规格成品管板合集
一、石油化工加氢装置管板定制方案
行业工况核心痛点
加氢裂化、催化重整装置工况为 420—580℃高温、15—32MPa 高压,介质含高纯氢气、硫化氢,极易产生氢致开裂、氢腐蚀,行业规范强制要求一级锻件,对钢锭纯净度、锻造压实度、扩氢热处理、无损检测等级要求行业最高。行业普遍痛点:小型厂家 Cr-Mo 钢管板锻造比不足,未做扩氢热处理,S、P 杂质超标,成品探伤芯部缺陷多,装置运行 1—2 年出现内部渗漏。
中重重工定制化生产标准
材质定制:统一选用 2.25Cr-1Mo-0.25V 高端耐热钢,钢锭 S、P≤0.005%,氢含量≤2ppm;
锻造工艺定制:120 吨级大型镇静钢锭,“三镦三拔” 总锻造比≥6.5,超大厚度管板增加中心压实工装,彻底焊合芯部疏松;
热处理定制:锻后增设 48 小时扩氢缓冷工序,消除锻件内部游离氢;采用淬火 + 720℃高温回火,延长保温时长,提升高温抗蠕变、抗氢脆性能;
检测定制:100% UT 分层探伤 + MT 全表面探伤,增加高温持久力学试验、金相晶粒度检测,出厂 1.5 倍设计压力水压保压试验;
落地指标:已配套国内多家大型炼化加氢项目,单台管板稳定运行 8 年无泄漏,探伤一次合格率 99.6%。
二、煤化工气化、煤制氢设备复合管板解决方案
行业工况痛点
煤化工气化炉、变换炉介质含 H₂S、CO₂、高温水蒸气,基材需承受高压强度,介质强腐蚀,单一碳钢、Cr-Mo 钢无法兼顾强度与耐蚀,行业主流方案为低合金钢基材 + Inconel 625 镍基堆焊复合管板。制造难点:堆焊层与基材界面易分层、结合率不足,堆焊后热处理控制不当产生界面裂纹,管孔堆焊内壁易出现未熔合缺陷。
定制化管控措施
基材选用 16MnIII 一级锻件,锻造比≥6,热处理消除基材内应力后再开展镍基自动堆焊,堆焊层厚度≥5mm;
堆焊全程控温,焊后低温去应力回火,避免界面热应力分层;
专属界面超声波探伤,逐点检测基层与复层结合状态,界面结合率≥99%,无大面积未贴合区域;
成品管孔内壁抛光处理,消除堆焊毛刺,避免介质涡流腐蚀;
适配工况:450—550℃、8—12MPa 含硫腐蚀介质,使用寿命较普通 Cr-Mo 单材质管板提升 3 倍以上。
三、火电、核电能源装备管板制造标准
(一)火电超临界锅炉管板
工况:540℃高温、10—16MPa 蒸汽介质,长期循环温度交变,核心要求抗热疲劳、抗蠕变。定制材质 12Cr1MoV、SA-387 Gr.11,锻造后双正火细化晶粒,降低温度循环疲劳裂纹风险,成品低温冲击能量储备充足,满足机组频繁启停工况。

(二)核电蒸汽发生器专用管板
核电属于最高安全等级特种设备,执行 NB/T 20006 核电锻件专用标准,工况 300—350℃、15—17MPa 高温高压水,介质微量放射性腐蚀,零缺陷硬性要求。行业制造门槛极高,国内具备核电管板完整生产能力企业不足 10 家。 中重重工核电管板专属定制体系:
原料采用高纯真空精炼钢锭,有害杂质含量严控至 ppm 级别,氢含量≤1ppm;
等温锻造工艺,金属组织均匀无偏析,锻造比≥7;
分区***控温热处理,炉温波动≤±3℃,同炉多块管板性能极差极小;
检测升级:全套相控阵超声波探伤、全表面渗透 PT 探伤,增加晶间腐蚀、辐照韧性专项检测,所有检测报告第三方核电机构复核;
全流程数字化追溯,每道工序双人持证操作,档案***留存,满足核电设备全生命周期监管要求。
四、海水淡化双相不锈钢管板专属方案
工况痛点
海水介质氯离子含量高,普通 316L 不锈钢长期使用 3—5 年发生点蚀穿孔,设备停机更换成本极高;双相钢锻造、热处理工艺窗口狭窄,两相比例失衡会大幅降低耐蚀与强度。
定制化工艺管控
材质 2205、2507 双相不锈钢锻件,锻造温度区间严格控制 1120—1180℃,禁止过热、低温锻造;
锻后专属控温固溶处理,快速均匀冷却,金相检测奥氏体、铁素体两相均衡分布,PREN 点蚀当量≥35;
精加工后整体钝化处理,提升表面抗氯离子腐蚀能力,密封面抛光至 Ra0.8μm;
检测增加晶间腐蚀试验,PT 渗透全表面探伤,杜绝管孔微裂纹诱发缝隙腐蚀;
使用效果:沿海海水淡化蒸发器配套管板,设计使用寿命 25 年,运维更换频次降低 80%。
五、医药、食品行业卫生级不锈钢管板定制
行业工况需求
介质为药液、发酵液、食品酸碱清洗液,无高压,但要求材质无重金属析出、表面无死角、易清洁、无晶间腐蚀污染产品,卫生级强制标准。
定制生产要点
材质选用 316L 卫生级不锈钢,锻后完整固溶水淬,杜绝碳化物析出产生晶间腐蚀;
精加工管孔、密封面镜面抛光,粗糙度 Ra≤0.8μm,无加工毛刺、凹坑死角,避免介质残留滋生细菌;
出厂酸洗钝化处理,表面形成致密钝化膜,耐食品有机酸、消毒清洗液腐蚀;
检测增加析出物检测,确保材质符合食品接触安全规范,PT 探伤排查管孔微小开口缺陷,杜绝清洗液渗入内部腐蚀基体。
六、通用低压换热器碳钢标准化管板方案
针对民用冷却设备、低压水处理、常压蒸汽换热器,工况温度≤350℃、压力≤6.4MPa 无强腐蚀介质,提供 Q345R、SA-516 Gr.70 二级标准化锻件,简化高端工况冗余工艺,合理控制生产成本,毛坯常备库存,交付周期 7—15 天,性价比突出。统一执行锻造比≥4.5,正火回火标准化热处理,成品 100% UT 探伤,满足常规设备安全标准。
管板锻件不存在通用***产品,行业工况、介质、安全等级直接决定全套制造工艺。山西中重重工依托多年细分行业项目积累,建立分行业定制化工艺体系,可根据客户项目工况一对一出具材质选型、锻造、热处理、检测全套技术方案,所有定制工艺参数、性能指标均有真实落地项目验证,不夸大性能、不简化工艺,适配化工、能源、海水淡化、医药全领域装备制造需求。