2026-07-02 09:34
在化工、能源、核电、锅炉换热等工业领域中,压力容器是生产系统的核心承压设备,其运行稳定性与安全性直接关乎整套生产线的正常运转。而管板锻件作为压力容器、换热器的核心关键部件,承担着隔离介质、固定换热管道、承受高压温差、密封承压的重要作用,堪称承压设备的“核心根基”。相较于普通板材焊接管板,整体锻造管板锻件凭借致密的组织结构、无焊缝的一体成型优势、高强的承压性能,成为高压、高温、腐蚀工况下的配件,精工锻造工艺更是保障管板锻件品质、筑牢设备安全防线的关键所在。
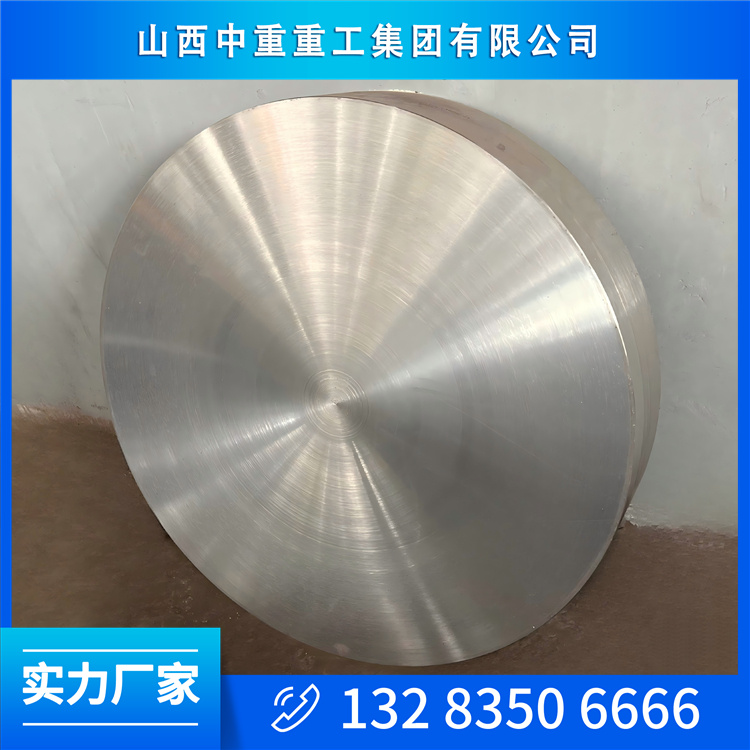
管板锻件的工作工况极为严苛,长期处于高压交变载荷、高低温交替、酸碱介质腐蚀的复杂环境中。设备运行时,管板需要承受介质压力、管道拉力、温差应力等多重作用力,传统焊接式管板存在焊缝夹渣、气孔、裂纹等先天缺陷,受力后极易出现变形、渗漏、开裂等故障,不仅影响设备换热效率,还会引发安全隐患。而整体锻造管板锻件从根源上规避了焊接缺陷,通过整体锻压成型,金属组织连续致密,力学性能均匀统一,具备高强度、高韧性、抗疲劳、耐高压的核心优势,能够长期稳定适配各类重型压力容器的严苛工作需求,为设备长效运行筑牢承压根基。
精工锻造是赋予管板锻件优异性能的核心工序,每一处品质优势都源于精细化的全流程工艺管控。管板锻件生产从原料甄选开始严格把控,优先采用优质合金钢、不锈钢等合规钢锭原料,针对不同使用场景匹配304、316L、16Mn、42CrMo等专用材质,通过光谱分析严格检测原料化学成分,杜绝杂质超标、材质不符等问题,从源头保障锻件基础品质。
在锻造成型阶段,摒弃粗放式加工模式,采用分段控温、多向锻压的精工工艺。根据管板尺寸、厚度及材质特性,设定加热温度、保温时长与冷却节奏,确保钢锭内外温度均匀,避免温差导致的内部组织不均。通过大压力锻造设备多次锻打,合理控制锻造比,彻底消除钢锭内部疏松、气孔、偏析等原始缺陷,让金属纤维组织均匀分布,贴合管板承压受力方向,大幅提升锻件整体结构强度与抗形变能力。针对大型厚壁管板锻件,采用整体模锻工艺,保证锻件外形规整、壁厚均匀,杜绝局部应力集中问题。
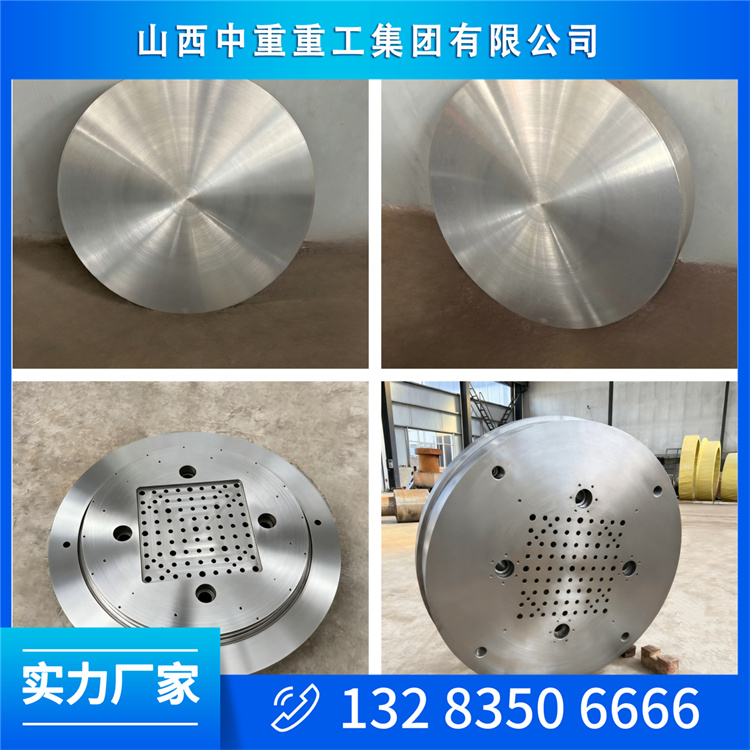
热处理与精加工是精工锻造体系中不可或缺的关键环节,直接决定管板锻件的使用精度与稳定性。锻造完成后,需通过正火、调质、去应力退火等多重热处理工艺,有效释放锻造过程中产生的残余内应力,优化金属内部组织结构,细化晶粒,大幅提升管板锻件的硬度、韧性与抗疲劳性能,避免设备长期运行中出现形变、开裂等问题。经过热处理后的管板锻件,力学性能大幅提升,能够耐受高压交变载荷与极端温差冲击。
精加工阶段依托高精度数控设备,对锻件平面、管孔、密封面进行精细化加工,严格把控平面度、平行度、孔径精度等核心参数。打磨密封接触面,保证表面光洁度达标,确保后期设备装配密封性良好,杜绝介质渗漏问题。同时根据设备图纸要求,加工管板孔位,保障换热管道装配、受力均匀,提升压力容器整体换热效率与运行稳定性。无论是常规标准管板,还是大型异形、厚壁非标管板,均可通过精工工艺实现高精度成型。
严苛的质量检测是精工锻造的最后一道防线,也是保障管板锻件承压可靠性的核心支撑。所有成品管板锻件均需经过多维度检测筛查,涵盖外观尺寸校验、硬度检测、力学性能测试、超声波探伤、磁粉探伤等无损检测工序,全方位排查锻件内部裂纹、夹层、缺陷等隐性问题,确保每一件产品无质量瑕疵。所有出厂产品均符合国标及行业高压设备标准,可完整提供检测报告、材质证明,完全满足化工、核电、热力锅炉等高端领域的验收要求。

随着工业设备向大型化、高压化、长效化升级,压力容器对管板锻件的承压能力、稳定性、使用寿命要求持续提升。精工锻造的整体式管板锻件,以一体成型、高强度、零焊缝、高精密的核心优势,彻底解决了传统焊接管板的诸多弊端,成为各类高压压力容器、换热器设备的核心标配。未来,锻造工艺将持续迭代升级,以更精细的工艺、更严苛的品控,打造高品质管板锻件,持续筑牢工业承压设备的安全根基,为高端装备制造业高质量发展保驾护航。