2026-07-02 10:46
压力容器管板锻件作为化工、电力、核电、热力设备的核心承压部件,长期服役于高压、高温、介质腐蚀的复杂工况,其内部致密性、结构稳定性直接决定整套设备的安全运行寿命。管板锻件在锻造、热处理、加工过程中,极易产生气孔、夹层、微裂纹、疏松等隐性缺陷,这类缺陷肉眼无法识别,却会在高压交变载荷下持续扩张,最终引发渗漏、开裂等安全事故。因此,严格执行国标无损检测标准,落实全流程质量把控,是剔除锻件缺陷、保障压力容器管板锻件品质合规、工况适配的核心关键,也是特种设备生产的硬性合规要求。
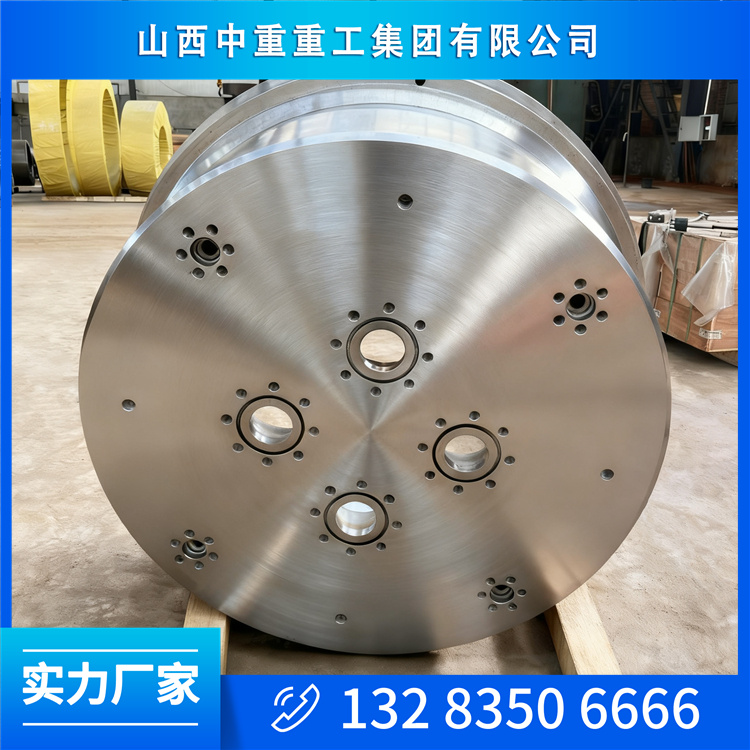
压力容器管板锻件的无损检测,是在不破坏工件结构与性能的前提下,通过专业设备筛查内外缺陷的检测技术,全程遵循GB/T、NB/T等压力容器专用国标标准,所有检测流程、判定指标均严格对标特种设备制造规范。不同于普通零部件抽检模式,高压工况专用管板锻件实行100%全检制度,杜绝抽检漏检风险,确保每一件出厂产品无隐性质量缺陷。目前行业主流检测方式以超声波探伤、磁粉探伤为主,辅以渗透检测、尺寸核验、力学性能检测,全方位覆盖锻件内部深层缺陷与表面细微瑕疵。
超声波探伤是管板锻件内部质量检测的核心工序,主要用于排查锻件深层裂纹、夹层、气孔、疏松等内部缺陷,适配厚壁、大型整体锻造管板检测场景。检测过程严格按照压力容器锻件超声波探伤标准执行,通过高频声波穿透锻件内部,根据反馈波形判断缺陷位置、大小与数量,判定锻件内部致密性。针对厚壁管板锻件,会采用多角度、多点位扫描检测,避免厚层盲区导致的检测遗漏。检测人员依据标准划定缺陷等级,对超标缺陷、密集性缺陷的锻件直接判定不合格,从源头杜绝内部缺陷产品流入加工与装配环节,保障管板锻件高压承压性能。
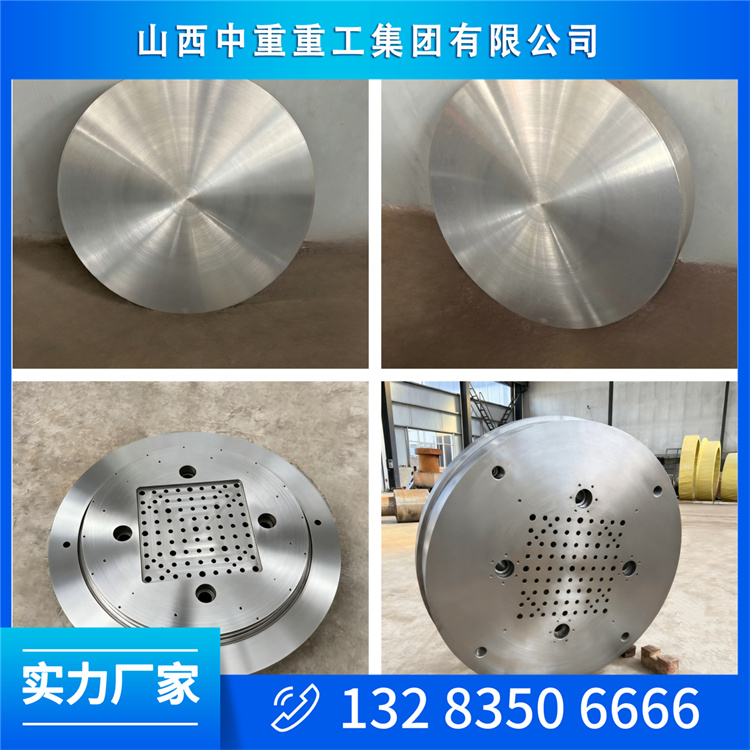
磁粉探伤聚焦管板锻件表面与近表层缺陷检测,专门筛查锻造、热处理过程中产生的细微裂纹、折叠、发丝状缺陷。这类微小缺陷尺寸极小,常规检测难以发现,却是高压工况下应力集中、缺陷扩张的主要诱因。磁粉探伤利用磁化原理,让锻件表面缺陷形成磁痕显示,能够直观、捕捉微米级细微瑕疵,弥补超声波探伤对表层微小缺陷的检测短板。针对管板密封面、孔位、端面等关键承压密封区域,会加大检测频次与精度,确保核心装配区域零表面缺陷,保障设备后期密封性能与运行稳定性。
完善的无损检测体系,离不开全流程系统化质量把控。质量把控并非局限于成品检测,而是贯穿原料进厂、锻造生产、热处理、精加工、成品检测的全生产链条。原料环节,严格筛查钢锭材质,通过光谱检测核验化学成分,杜绝杂质超标、材质不符问题,从源头减少原生缺陷产生。锻造阶段控温、规范锻造比,规避锻造过热、锻打不足导致的组织疏松、裂纹缺陷,为后续检测达标奠定工艺基础。
热处理与精加工环节的质量把控同样至关重要。锻件热处理过程中严格管控升降温速率,合理释放残余应力,防止应力残留引发延迟裂纹;精加工阶段控制加工精度,避免切削不当造成的表面损伤、边角裂纹。每道工序完成后均进行初步筛查,及时剔除工序缺陷,减少成品检测返工率,实现缺陷早发现、早处理,大幅提升成品合格率与产品稳定性。
成品最终质检环节,需完成无损探伤、力学性能测试、尺寸精度核验三重检测闭环。除核心探伤检测外,同步检测锻件硬度、抗拉强度、韧性等力学指标,确保性能匹配高压工况要求;校验管板平面度、孔距、密封面精度,保证装配精度达标。所有检测数据全程记录存档,每批次产品均可出具完整的无损探伤报告、材质报告、热处理报告,资料齐全合规,可顺利通过特种设备验收、第三方检测及船级社核验。

随着特种设备安全标准持续升级,压力容器管板锻件的检测规范与质量要求愈发严苛。严格遵循国标无损检测标准,落实全维度质量把控要点,能够彻底规避管板锻件隐性质量风险,保障产品高强度、高致密、高密封的优异性能,适配化工、核电、锅炉等高端高压工况。标准化的检测与质控体系,不仅是产品合规的基础,更是压力容器设备长期安全、稳定、长效运行的坚实保障,助力工业特种设备行业高质量安全发展。