2026-07-13 09:30
管板是换热器、压力容器、锅炉等工业设备的核心承压密封部件,加工质量直接影响设备装配效果、密封性能与运行年限。管板加工工序繁杂,涵盖下料、锻造、热处理、钻孔、端面加工、打磨等多个环节,各工序的工艺把控不到位,容易造成板面变形、孔位偏差、密封面缺陷等问题。结合常规加工流程,梳理各环节工艺要点与精度控制方式,能够有效提升管板成品品质,适配各类工业设备的工况使用标准。

原材料预处理与下料是管板加工的基础工序,也是把控成品质量的首要环节。加工前需核对原材料材质、厚度、力学性能,确保基材适配对应的工况需求,排查板材表面裂纹、夹层、锈蚀等外观缺陷。针对锻件管板、厚板管板,需提前校正板材平整度,矫正原材料存放、搬运过程中产生的轻微形变。下料过程中采用火焰切割或等离子切割工艺,根据管板尺寸预留合理的加工余量,余量大小结合板材厚度、加工方式综合调整。同时控制切割速度与温度,避免切割过程中产生局部过热,导致板材边缘硬化、产生应力,为后续精加工埋下隐患。
锻造与热处理工序,决定管板的结构强度与稳定性,是重型管板加工的核心工艺。锻件管板需采用分段锻造工艺,逐步击碎钢材内部疏松结构,细化金属晶粒,让材质纤维分布更加均匀,提升管板的承压与抗疲劳性能。锻造过程中需稳定控制加热温度与保温时长,规避高温过烧、低温锻打不透等问题,减少材质内部缺陷。锻造完成后,所有管板工件需进行热处理消应力处理,根据材质匹配正火、回火、固溶等工艺,释放锻造、下料过程中产生的内部应力,降低后续精加工和设备使用中的形变概率,稳定管板整体结构状态。
板面整型与端面加工,影响管板的装配贴合度与密封效果。热处理后的管板会存在轻微形变,需通过机械找平、端面车削等方式修整板面。加工过程中均匀切削板面余量,逐步修正板面翘曲、凹凸等问题,保证板面平整度符合行业规范。对于带法兰结构的管板,重点加工法兰密封面,控制密封面粗糙度与平面状态,避免出现划痕、坑点、波浪纹路。端面加工时采用分层切削模式,减少单次切削量,降低切削应力造成的二次变形,保障管板与设备壳体、对接管件的贴合效果。
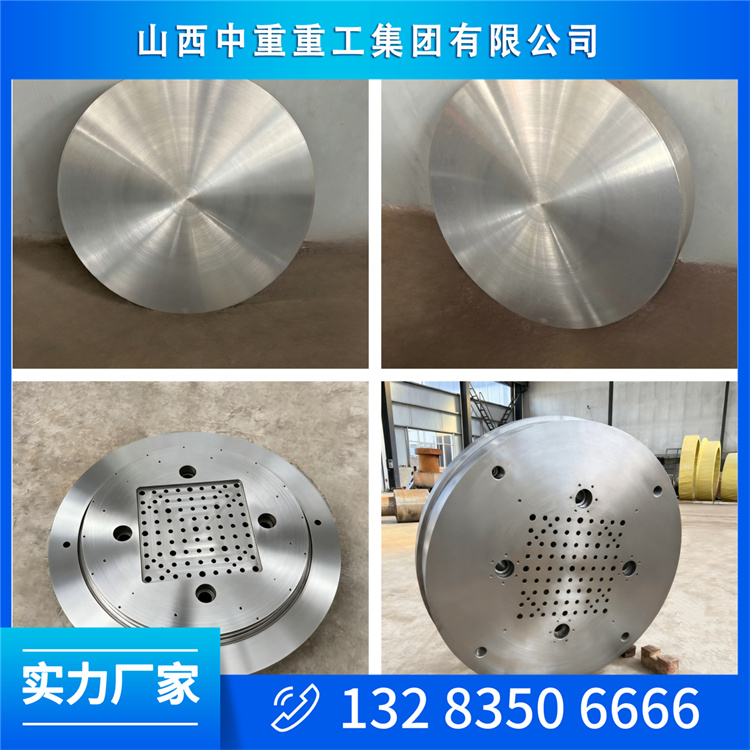
钻孔加工是管板加工中最关键的工序之一,也是误差易产生的环节。目前行业普遍采用数控钻孔设备作业,加工前需依据图纸参数录入孔距、孔径、孔深等数据,核对孔位排布方案,做好设备调试与工装固定。将管板工件平稳装夹固定,避免加工过程中工件位移、震动,减少孔位偏移问题。钻孔作业遵循先浅钻定位、后深钻成型的流程,分步完成钻孔作业。针对厚板管板、合金管板,需合理控制钻孔转速与进给速度,搭配冷却润滑工艺,降低钻头磨损,减少孔壁毛刺、划伤、孔径不均等问题,保障管束装配的适配性。
精加工与去毛刺工序,用于优化管板外观与装配性能。钻孔完成后,对管板孔口、板面、边角位置进行打磨处理,清除孔内毛刺、铁屑和加工残留锐边,避免装配过程中划伤换热管材,同时减少介质流通时的紊流损耗。密封面位置采用精细打磨工艺,保持表面纹路均匀,提升设备运行中的密封性能。对于非标异形管板,需针对性修整异形边缘、特殊孔位的加工瑕疵,保证工件结构符合设计要求。
全过程精度控制是保障管板加工质量的关键,需贯穿加工各个环节。粗加工阶段重点把控板材外形尺寸、板厚偏差,及时修正加工形变;钻孔阶段定时抽检孔径、孔距、平行度,及时调整设备参数,规避批量加工误差;精加工阶段侧重管控密封面、装配面的加工状态。加工过程中坚持分段检测、逐道复核,每完成一道工序,对应开展尺寸检测与外观检查,及时排查加工缺陷。

成品检测环节同样不可或缺,通过常规尺寸检测、表面检测、无损探伤等方式,排查管板内部裂纹、疏松等缺陷,核对各项加工参数。针对高压设备、腐蚀工况所用管板,增加力学性能、耐蚀性能抽检,确保成品适配复杂工况。规范的工艺操作与严谨的过程管控,能够有效提升管板加工质量,减少次品率,为各类换热、承压设备的安全稳定运行提供可靠保障。