2026-07-13 09:48
管板是换热器、压力容器、锅炉等工业承压换热设备的核心配件,管孔加工质量直接决定管束装配效果、设备密封性与运行稳定性。传统管板钻孔多采用普通设备人工操作,容易出现孔位不均、孔径偏差、孔壁粗糙等问题,难以适配高压、耐腐蚀、高适配性的工业设备使用需求。随着工业设备制造标准不断提升,数控钻孔加工技术成为精密管板生产的主流工艺,搭配系统化的质量管控体系,可有效提升管板钻孔加工的工艺水准,满足各类高端工业设备的配套生产要求。
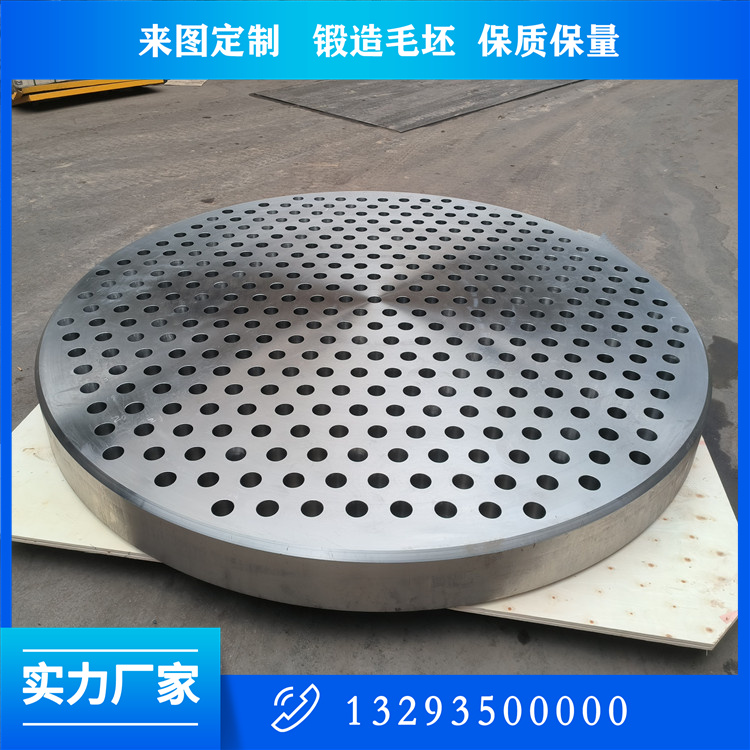
精密管板数控钻孔加工相较于传统加工方式,具备自动化程度高、工艺稳定性强、加工一致性好的优势,适配不锈钢、合金钢、厚板锻件等各类材质管板的钻孔作业。该技术依托数控编程系统录入加工参数,按照预设程序完成批量钻孔、扩孔、倒角等工序,大幅减少人工操作带来的加工波动。在大型管板、高密度孔位、多规格孔径的加工场景中,数控设备的作业优势尤为突出,能够稳定把控孔距、孔径、孔深等核心指标,适配标准化与非标定制管板的生产加工需求。
数控钻孔加工的前期筹备工作,是保障加工质量的基础前提。加工前工作人员需要核对管板图纸参数,梳理孔径大小、孔位排布、孔距间距、加工深度等核心数据,结合管板材质与厚度调整设备加工参数。不同材质的加工特性存在差异,不锈钢材质硬度高、易粘刀,需调低加工转速,匹配适配的进给速度;碳钢、普通合金材质加工阻力较小,可合理提升加工效率。同时做好工件装夹固定,调整设备工作台水平状态,规避加工过程中板材震动、位移引发的加工缺陷,为后续钻孔作业营造稳定的作业条件。
核心钻孔加工工艺的合理把控,是提升精密管板品质的关键。加工过程遵循先定位、后粗钻、再精修的分步作业流程,先通过浅钻完成所有孔位定位,固定孔位基准,避免批量加工出现位置偏移。粗钻阶段预留少量加工余量,去除大部分基材余量,降低精加工切削压力。精钻阶段逐步修正孔径尺寸,修整孔壁纹路,减少毛刺、划痕、台阶等加工瑕疵。针对厚板管板,采用分段钻孔工艺,逐层推进加工深度,搭配持续冷却润滑工艺,降低钻头高温磨损速率,避免孔壁高温氧化、材质硬化等问题。

孔口倒角与二次修整是精密管板加工不可或缺的工序。钻孔完成后,孔口会存在锐边、毛刺等瑕疵,不仅影响管束装配效率,还可能划伤换热管材,造成设备装配隐患。通过统一倒角处理,规整孔口形态,保持孔口弧度均匀,提升管材插接适配度。同时对孔壁进行轻微打磨修整,清除加工残留铁屑与凹凸纹路,优化介质流通环境,减少设备运行中介质紊流、杂质堆积等问题,延长管板与换热管束的使用寿命。
完善的质量管控体系,需要贯穿数控钻孔加工全流程,从源头规避加工缺陷。前置管控聚焦原材料与设备状态,定期校验数控设备运行状态、钻头磨损程度,及时更换老化刀具,防止刀具磨损造成孔径不达标、孔壁粗糙等问题。原材料加工前排查板面平整度、材质硬度不均等问题,提前矫正板材形变,规避基材缺陷影响加工效果。
过程管控侧重加工中的动态监测,批量加工初期抽取样品检测孔径、孔距、平面度等指标,根据检测结果微调设备参数,避免批量次品产生。加工过程中定时停机抽检,重点关注孔位排布一致性、孔壁光滑度、倒角均匀度,及时排查设备震动、参数偏移等问题,保障整批工件加工状态统一。针对高压设备、耐腐蚀设备专用管板,提升抽检频次,严格把控加工细节。
后置管控以成品整体检测为主,工件加工完成后,开展全方位尺寸核验与外观检查,筛选存在孔径偏差、孔位偏移、孔壁损伤的不合格产品。同时通过压力测试、外观探伤等辅助手段,排查钻孔加工过程中产生的微小裂纹、材质损伤等隐性缺陷。合格成品统一做清洁防护处理,清除表面杂质,做好防锈防护,避免存放过程中出现板面氧化、孔位锈蚀等问题。
在精密工业制造领域,管板钻孔加工的精细化程度持续提升。数控钻孔加工技术的成熟应用,搭配全流程质量管控模式,能够持续优化管板加工品质,规避常规加工缺陷,让管板产品更好适配化工、电力、能源、制药等高端工业设备的运行工况,为工业换热与承压设备的稳定运行提供可靠的配件支撑。